Artykuł sponsorowany
Kiedy metoda TIG jest uzasadniona przy produkcji zbiorników i elementów maszyn ze stali nierdzewnej
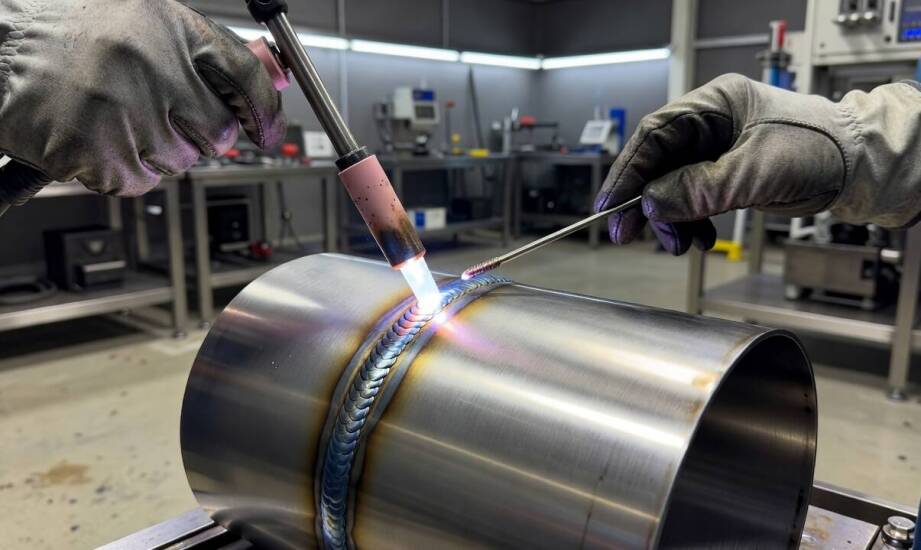
Zakład przemysłowy planujący budowę linii technologicznej staje przed koniecznością wyboru odpowiedniej technologii łączenia metali. Wymagania dotyczące szczelności, ograniczenia odkształceń oraz wysokiej czystości spoiny zmuszają inżynierów do wnikliwej analizy dostępnych metod spawalniczych. Przy produkcji zbiorników oraz skomplikowanych elementów maszyn ze stali nierdzewnej kluczowe staje się zachowanie właściwości antykorozyjnych materiału bazowego. Wybór techniki wpływa bezpośrednio na trwałość gotowego produktu, koszty późniejszego wykończenia oraz możliwość spełnienia rygorystycznych norm branżowych. Zastosowanie optymalnego procesu technologicznego decyduje o bezawaryjnej pracy instalacji w przemyśle spożywczym, chemicznym czy farmaceutycznym.
Precyzja i kontrola ciepła w spawaniu stali nierdzewnej
Proces TIG opiera się na wykorzystaniu nietopliwej elektrody wolframowej w osłonie gazu obojętnego, którym najczęściej jest argon. Taka konfiguracja pozwala na bardzo precyzyjne sterowanie zajarzonym łukiem i rygorystyczną kontrolę dopływu ciepła do materiału. Stabilne prowadzenie palnika minimalizuje ryzyko odkształceń termicznych i wewnętrznych naprężeń, co ma szczególne znaczenie przy obróbce wrażliwych stopów. Stal nierdzewna charakteryzuje się stosunkowo niską przewodnością cieplną oraz wysokim współczynnikiem rozszerzalności liniowej. Te fizyczne właściwości sprawiają, że niekontrolowane przegrzanie prowadzi do wypaczenia materiału lub utraty jego parametrów wytrzymałościowych. Ochrona naturalnej warstwy tlenku chromu zapobiega powstawaniu ognisk korozji w miejscach narażonych na kontakt z wilgocią.
Metoda ta wykazuje wysoką skuteczność na cienkościennych elementach, choć nie stanowi to sztywnej granicy technologicznej dla nieco grubszych blach. Operator może w czasie rzeczywistym dostosowywać natężenie prądu oraz prędkość podawania drutu dodatkowego. Bieżąca kalibracja parametrów pozwala na uzyskanie wyjątkowo czystej spoiny na całej długości złącza. Brak uciążliwych odprysków znacząco upraszcza późniejszą obróbkę wykańczającą powierzchnię detalu. Wyeliminowanie konieczności agresywnego szlifowania zmniejsza nakład pracy i chroni pasywną warstwę stali przed uszkodzeniem mechanicznym. Taka precyzja sprawdza się doskonale przy produkcji urządzeń pracujących pod ciśnieniem, gdzie każdy mikrometr struktury ma ogromne znaczenie dla bezpieczeństwa.
Geometria złącza a powtarzalność produkcji zbiorników
Fizyczny dostęp do złącza oraz kształt samego detalu bezpośrednio determinują jakość tworzonego połączenia. W przypadku elementów o skomplikowanej geometrii lub mocno ograniczonym świetle roboczym, ręczne prowadzenie palnika wymaga ogromnego doświadczenia. Zastosowanie odpowiedniego oprzyrządowania i stabilnego mocowania części pozwala jednak uzyskać wymaganą powtarzalność całego procesu. Utrzymanie stałej geometrii w produkcji seryjnej ułatwia zachowanie jednorodnych parametrów spoiny, niezależnie od stopnia skomplikowania danej konstrukcji. Wykorzystanie odpowiednich osłon gazowych dodatkowo chroni jeziorko spawalnicze przed negatywnym wpływem atmosfery, co przekłada się na wytrzymałość spoiny.
Projekty zakładające budowę rurociągów technologicznych lub zbiorników ciśnieniowych narzucają bardzo wysokie wymagania dotyczące pełnej szczelności. Ograniczenie ilości zanieczyszczeń oraz konieczność uzyskania gładkiego przejścia między materiałem bazowym a spoiną najczęściej wymuszają na inżynierach wybór technologii TIG. Płynne formowanie lica i przetopu zapobiega powstawaniu mikroszczelin, w których mogłyby gromadzić się osady lub bakterie. Właściwość ta pozostaje wręcz niezbędna przy tworzeniu zaawansowanych mieszalników przemysłowych dla branży spożywczej. Brak wad strukturalnych w obszarze łączenia gwarantuje bezpieczną i higieniczną eksploatację maszyn narażonych na bezpośredni kontakt z agresywnymi mediami.
Kiedy warto wybrać technologię TIG do realizacji projektu?
Zasadność wykorzystania konkretnej techniki spawalniczej należy zawsze opierać na wnikliwej analizie funkcji docelowego elementu. Zespoły konstrukcyjne powinny uwzględniać przede wszystkim grubość użytego materiału, planowany dostęp serwisowy oraz oczekiwany efekt wizualny. Zastosowanie metody TIG zapewnia wyraźną przewagę przy łączeniu profili cienkościennych, wymagających doskonałej szczelności i precyzji wykonania. Kiedy bryła detalu umożliwia stabilne pozycjonowanie palnika, koszty związane z kontrolą jakości i ewentualnymi poprawkami znacząco spadają. Przy obróbce grubszych elementów konstrukcyjnych lub w aplikacjach o niższych wymaganiach estetycznych optymalnym wyborem bywają natomiast szybsze metody spawania. Rzetelna ocena tych kryteriów na wczesnym etapie projektowania zapobiega późniejszym problemom eksploatacyjnym.
Przejście od koncepcji inżynieryjnej do fizycznej budowy urządzenia wymaga odpowiedniego zaplecza technicznego oraz doświadczenia w obróbce metali. Wybór wykonawcy zdolnego do rygorystycznego zachowania reżimu technologicznego decyduje o ostatecznym sukcesie inwestycji. Na rynku przemysłowym firma UMS zajmuje się kompleksową realizacją takich zadań, opierając produkcję na zespole z odpowiednimi uprawnieniami. Zlecanie zaawansowanych prac, takich jak precyzyjne spawanie we Wrocławiu i całym województwie dolnośląskim, ułatwia zakładom produkcyjnym dostęp do specjalistycznej obróbki stali nierdzewnej. Praktyka branżowa pokazuje, że sprawna integracja projektowania CAD z dokładnym wykonawstwem znacząco skraca czas wdrażania nowych linii technologicznych.
Kategorie artykułów
Polecane artykuły

Zastosowanie ortopedycznego USG w planowaniu terapii falą uderzeniową

Różnice między walidacją a rejestracją patentu w Polsce
Skuteczność zębowych implantów w porównaniu do tradycyjnych protez
