Artykuł sponsorowany
Jak wygląda odbiór wewnętrzny gotowych elementów przed wysyłką na budowę hali
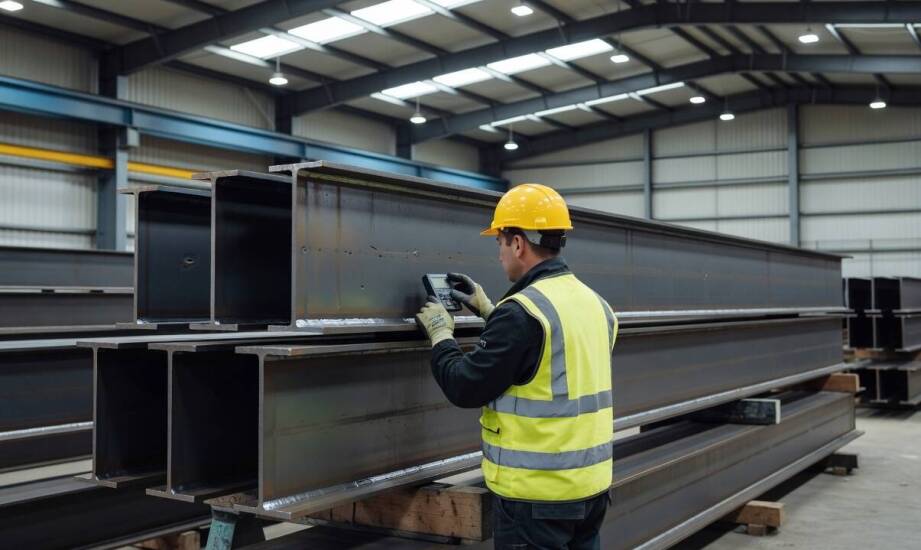
Odbiór wewnętrzny gotowych elementów konstrukcji stalowych w wytwórni stanowi ostatni etap weryfikacji przed ich załadunkiem i transportem na plac budowy. Właśnie na tym etapie profesjonalny zakład produkcyjny może jeszcze wyeliminować ewentualne braki w zamówionej partii materiału lub błyskawicznie naprawić niezgodności w dokumentacji oraz oznakowaniu poszczególnych detali. Taka ścisła kontrola ma kluczowe znaczenie dla wielkopowierzchniowych inwestycji przemysłowych, magazynowych i logistycznych, gdzie precyzja wykonania ciężkich prefabrykatów bezpośrednio decyduje o płynności późniejszego montażu. Przeoczenie nawet niewielkiego błędu przed opuszczeniem bram fabryki nieuchronnie prowadzi do wielodniowych przestojów. Ekipa zmuszona do wstrzymania prac z powodu niepasujących do siebie profili nośnych traci cenny czas, co szybko generuje dodatkowe koszty dla generalnego wykonawcy.
Właściwa organizacja procesów kontrolnych oraz sprawna koordynacja wysyłek wymagają wieloletniego doświadczenia inżynierskiego i nowoczesnego zaplecza technicznego. Spółka Centrum Konstrukcji Halowych z siedzibą w Żaboklikach koło Siedlec działa w branży budowlanej od 2015 roku, realizując obiekty dla klientów biznesowych na terenie całego kraju. Producent hal przemysłowych prowadzi procesy inwestycyjne w formule obejmującej rzetelne zaprojektowanie oraz kompleksowe wybudowanie obiektu pod klucz, konsekwentnie dopasowując parametry techniczne konstrukcji do specyficznych potrzeb sektora produkcyjnego oraz usługowego.
Zakres weryfikacji detali i dokumentacji w zakładzie produkcyjnym
Szczegółowa inspekcja przeprowadzana przed opuszczeniem zakładu obejmuje przede wszystkim sprawdzenie kompletności partii towaru pod kątem ścisłej zgodności z dostarczonymi rysunkami warsztatowymi. Autoryzowani kontrolerzy jakości systematycznie weryfikują, czy wszystkie zaprojektowane profile główne, masywne blachy węzłowe, stężenia dachowe oraz drobne akcesoria montażowe fizycznie znajdują się w wyznaczonej strefie załadunku. Niedobory w asortymencie kluczowych elementów złącznych potrafią drastycznie opóźnić postęp prac prowadzonych na dużej wysokości z wykorzystaniem podnośników koszowych.
Kolejnym rygorystycznie badanym aspektem pozostaje fizyczna obecność i jednoznaczna czytelność znaków identyfikacyjnych na poszczególnych komponentach stalowych. Każdy zatwierdzony do wysyłki element musi posiadać trwałą, odporną na warunki atmosferyczne etykietę lub głębokie wybicie numeryczne przypisane w projekcie wykonawczym. Brak takiego unikalnego identyfikatora sprawia, że wykwalifikowani pracownicy na placu budowy tracą długie godziny na dopasowywanie detali na podstawie ogólnych rysunków zestawieniowych.
Skrupulatnie prowadzona dokumentacja wyrobu stanowi trzeci fundament prawidłowo zrealizowanego odbioru wewnętrznego w fabryce. Wytwórnia gromadzi niezbędne deklaracje właściwości użytkowych dla zakupionych materiałów hutniczych, szczegółowe protokoły z nieniszczących badań spoin oraz obszerne arkusze z wynikami pomiarów geometrycznych. Równolegle specjaliści analizują stan nałożonego zabezpieczenia powierzchni przed szkodliwym działaniem środowiska korozyjnego. Sprawdzają oni równomierność i docelową grubość powłok malarskich, odnotowując parametry techniczne zgodnie z europejską normą PN-EN ISO 12944. Zauważone podczas takich oględzin drobne zarysowania podlegają natychmiastowej korekcie jeszcze w strefie suszenia.
Rola protokołu w płynnym przekazaniu konstrukcji na budowę
Poprawne sporządzenie oficjalnego protokołu odbioru wewnętrznego skutecznie porządkuje logistyczną procedurę przekazania gotowych prefabrykatów między macierzystą wytwórnią a docelową ekipą montażową. Taki wiążący dokument zawiera wyczerpujący, tabelaryczny wykaz wszystkich zweryfikowanych części, listę załączonych certyfikatów materiałowych oraz oświadczenie o zgodności wyprodukowanej partii z wymaganiami normy EN 1090-2. Brygada przejmująca masywną konstrukcję po rozładunku zyskuje pełen wgląd w faktyczne parametry dostawy i może bezzwłocznie rozpocząć układanie poszczególnych elementów wokół wylanych fundamentów.
Właściwie zarządzany zakład przetwórczy regularnie prowadzi takie audyty w ramach certyfikowanej zakładowej kontroli produkcji. Dzięki temu przedsiębiorstwo przygotowuje każdą partię do bezpiecznego wydania wraz z odpowiednio posegregowaną dokumentacją towarzyszącą. Zbagatelizowanie tego kluczowego obowiązku proceduralnego praktycznie zawsze pociąga za sobą dotkliwe problemy organizacyjne podczas późniejszego wznoszenia stalowego szkieletu. Poważnie uszkodzone w trakcie manewrów wózkami widłowymi powłoki antykorozyjne zmuszają wykonawcę do organizowania skomplikowanych napraw malarskich bezpośrednio w trudnych warunkach polowych.
Wszelkie niedociągnięcia pominięte przez zakładową kontrolę jakości uwidaczniają się bardzo szybko podczas pierwszych prób pasowania głównych ram nośnych. Niewłaściwy rozstaw wykonanych otworów montażowych całkowicie uniemożliwia poprawne i bezpieczne skręcenie węzła konstrukcyjnego, co wymusza odesłanie wadliwego elementu do ponownej obróbki. Niezaplanowane opóźnienia wynikające z takich incydentów lawinowo obciążają całkowity budżet inwestycji kosztami przestojów maszyn oraz wymuszonej bezczynności zatrudnionych monterów.
Prawidłowo i skrupulatnie udokumentowany odbiór wewnętrzny w zakładzie dostarcza inwestorowi twardych dowodów na bezwzględne utrzymanie reżimu technologicznego. Rygorystyczna procedura potwierdza nie tylko faktyczną gotowość wszystkich przygotowanych elementów, ale równocześnie weryfikuje rzeczywistą niezawodność systemów jakościowych wdrożonych w konkretnym przedsiębiorstwie budowlanym. Zatwierdzony przez uprawnionych technologów protokół stanowi dla nadzoru inwestorskiego znacznie solidniejsze potwierdzenie parametrów niż ustne zapewnienia o zakończeniu spawania. Skuteczne diagnozowanie i poprawianie wszelkich pomyłek geometrycznych przed opuszczeniem terenu hali produkcyjnej stanowi solidną podstawę sprawnego zmontowania każdej konstrukcji stalowej.
Kategorie artykułów
Polecane artykuły

Zastosowanie ortopedycznego USG w planowaniu terapii falą uderzeniową

Różnice między walidacją a rejestracją patentu w Polsce
Skuteczność zębowych implantów w porównaniu do tradycyjnych protez