Artykuł sponsorowany
Dlaczego aluminium i tytan stawiają inne wymagania cięciu laserem światłowodowym w motoryzacji i lotnictwie
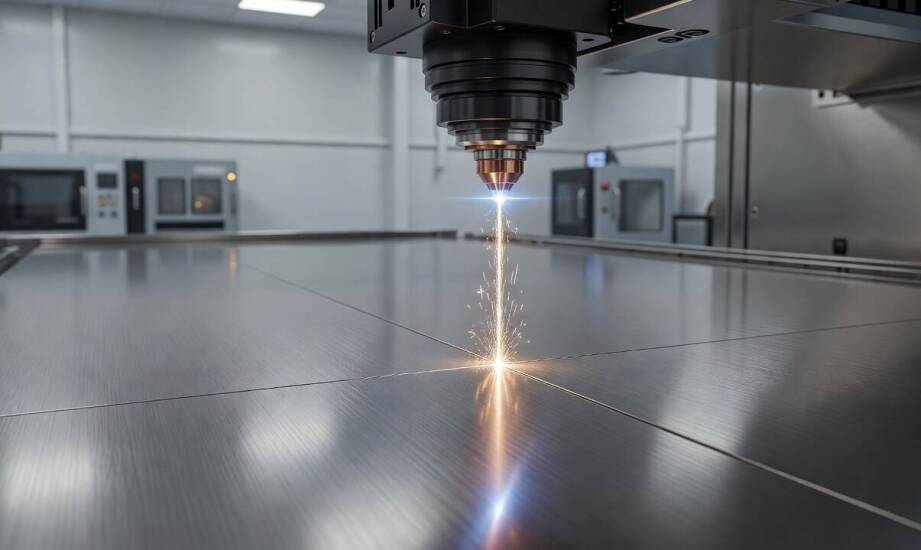
Aluminium oraz tytan należą do podstawowych materiałów konstrukcyjnych współczesnej motoryzacji i lotnictwa. Ich główną zaletą jest niezwykle korzystny stosunek wytrzymałości mechanicznej do gęstości, co pozwala na znaczną redukcję masy pojazdów i statków powietrznych. Odchudzanie konstrukcji bezpośrednio przekłada się na mniejsze spalanie paliwa oraz wyższe osiągi budowanych maszyn. W odróżnieniu od powszechnie stosowanej stali węglowej, stopy te narzucają jednak zupełnie inny reżim technologiczny podczas obróbki. Wymagają one odmiennego podejścia do operacji cięcia laserem światłowodowym, elastycznej modyfikacji mocy źródła, odpowiednich prędkości przesuwu oraz specyficznego doboru gazów wspomagających. Urządzenia tnące operujące wiązką o długości fali około 1064 nm gwarantują dużo wyższą absorpcję energii w metalach nieżelaznych niż klasyczne maszyny gazowe. Prawidłowe skonfigurowanie całego układu decyduje o braku mikropęknięć w strukturze wewnętrznej produkowanego detalu. Technologia ta stanowi obecnie fundament nowoczesnej produkcji seryjnej bardzo skomplikowanych komponentów.
Wpływ właściwości fizycznych na proces cięcia
Wysoka refleksyjność aluminium połączona z jego bardzo dobrym przewodnictwem cieplnym sprawia, że spora część początkowej energii wiązki odbija się od powierzchni arkusza. Polerowana blacha aluminiowa potrafi odbić nawet do 92% promieniowania o długości fali 1064 nm, zanim w materiale utworzy się wgłębienie kluczowe ułatwiające dalszą absorpcję. Szybkie rozpraszanie ciepła w głąb obrabianego arkusza narzuca konieczność zastosowania odpowiednio wysokiej gęstości mocy promieniowania. Precyzyjne sterowanie prędkością przesuwania głowicy jest tu absolutnie niezbędne, aby wykluczyć ryzyko powstawania niepełnych przetopów oraz twardych odprysków. Metal ten poddany wysokiej temperaturze wymaga wyjątkowo stabilnego prowadzenia całego procesu technologicznego. Zbyt mała prędkość posuwu prowadzi często do powstawania głębokich bruzd na wycinanej krawędzi elementu.
Tytan pod wpływem skupionej energii wiązki zachowuje się zupełnie inaczej, co bezpośrednio wynika z jego niskiej przewodności cieplnej i dużej reaktywności chemicznej. Ograniczone odprowadzanie temperatury sprawia, że ciepło silnie koncentruje się w niezwykle wąskim obszarze szczeliny cięcia. Zwiększa to wagę ostrożnego zarządzania wielkością strefy wpływu ciepła w wewnętrznej strukturze stopu. Kluczową kwestią staje się również pełna izolacja stopionego metalu od tlenu z otaczającej atmosfery. Choć niekiedy branża wykorzystuje azot jako tańszą osłonę gazową, w przypadku tytanu niesie to za sobą wysokie ryzyko tworzenia bardzo kruchych azotków obniżających wytrzymałość mechaniczną krawędzi. Z tego właśnie względu zastosowanie argonu lub innego gazu obojętnego stanowi najbezpieczniejsze rozwiązanie zapobiegające groźnemu utlenianiu. Gwarantuje to uzyskanie gładkiej powierzchni cięcia bez niepożądanych niebieskich lub żółtych przebarwień na materiale. Wykorzystywana w nowoczesnych zakładach technologia światłowodowa pozwala skutecznie zminimalizować obszar negatywnego wpływu termicznego. Konkretna wartość rozciągłości tej strefy zależy jednak zawsze od grubości obrabianego arkusza oraz klasy precyzji używanego sprzętu obróbczego.
Kryteria jakości w przemysłowej produkcji seryjnej
Przemysł motoryzacyjny i lotniczy weryfikują wycinane elementy według niezwykle rygorystycznych norm spójności jakościowej. Priorytetem w produkcji wielkoseryjnej pozostaje wysoka powtarzalność wymiarowa, której ostateczny zakres jest silnie uzależniony od sztywności ramy konkretnej maszyny oraz parametrów ciętego stopu. Wykluczone są również jakiekolwiek zauważalne odkształcenia termiczne konstrukcji i poszarpane krawędzie wymagające uciążliwego, dodatkowego ręcznego gradowania. Skomplikowana geometria lekkich części lotniczych bezpośrednio rzutuje na zaprogramowaną strategię obróbki wybranego arkusza. Detale o licznych małych otworach i ostrych kątach wymuszają odczuwalne spowolnienie przejazdów głowicy lasera. Długie, proste linie cięcia pozwalają z kolei pracującej maszynie rozwinąć jej maksymalną dynamikę operacyjną i skrócić całkowity czas cyklu.
Opłacalność wdrożenia takiego zaawansowanego procesu mocno zależy od wielkości realizowanej serii produkcyjnej oraz stałej stabilności działania sprzętu. Doświadczony dostawca rozwiązań dla przemysłu ciężkiego, firma Maszyny Polskie, zwraca baczną uwagę na wyjątkowo istotny czynnik rynkowy i spójność technologiczną. Niezawodność obsługiwanego parku maszynowego bezpośrednio determinuje terminowość funkcjonowania głównych linii montażowych u klientów końcowych. W nowoczesnych, w pełni zautomatyzowanych zakładach inwestycja w wydajne lasery fiber bezpośrednio przekłada się na stabilną powtarzalność ciętych krawędzi. Dzieje się tak przy jednoczesnym odczuwalnym obniżeniu codziennych kosztów bieżącej eksploatacji maszyn w bardzo długim okresie rozliczeniowym.
Sama technologia cięcia wiązką napotyka jednak obiektywne fizyczne bariery przy skrajnych dla danego generatora grubościach blach aluminiowych. W takich wymagających sytuacjach utrzymanie idealnie prostopadłej krawędzi cięcia staje się ogromnym wyzwaniem dla zespołu inżynierów utrzymania ruchu. Wąskim gardłem logistycznym mogą okazać się również specyficzne sekwencje technologiczne obróbki na zatłoczonej hali produkcyjnej. Proces laserowego odcinania z płaskiego arkusza musi tam sprawnie współgrać z wcześniejszym tłoczeniem kształtowym lub późniejszym precyzyjnym gięciem przygotowanego już materiału.
Wykorzystanie wysoce precyzyjnej technologii światłowodowej do obróbki twardego aluminium i tytanu wymaga doskonałego zrozumienia mechanizmów powstawania stopu w obu metalach. Sukces całego opisywanego procesu w fabryce opiera się na znalezieniu optymalnego balansu między gęstością mocy, prędkością posuwu oraz rodzajem podawanego w dyszy gazu osłonowego. Wdrażanie omawianych rozwiązań w rygorystycznych sektorach przemysłu ciężkiego ma sens i ekonomiczne uzasadnienie wyłącznie pod ściśle określonymi warunkami brzegowymi. Układ maszyna-materiał musi gwarantować inżynierom pełną stabilność wymiarową przy równoległym zachowaniu rygorystycznej opłacalności każdego produkcyjnego zlecenia. Odpowiednio dogłębne zrozumienie kluczowych różnic między obróbką zaawansowanych metali lekkich a standardową stalą węglową przynosi fabrykom bardzo wymierne korzyści czasowe. Pozwala to wykwalifikowanym programistom CNC wyeliminować ogromną większość uciążliwych problemów jakościowych jeszcze na wstępnym etapie przygotowywania optymalnej ścieżki prowadzenia promienia tnącego.
Kategorie artykułów
Polecane artykuły

Zastosowanie ortopedycznego USG w planowaniu terapii falą uderzeniową

Różnice między walidacją a rejestracją patentu w Polsce
Skuteczność zębowych implantów w porównaniu do tradycyjnych protez
